- Kvalitet počinje dizajnom za proizvodnost, a ne završnom kontrolom.
- Kritične dimenzije, kriteriji izgleda i specifikacije smole moraju biti navedeni prije početka izrade alata.
- Stabilnost procesa je važnija od savršenog uzorka iz jednog kratkog perioda.
- Sljedivost, evidencije inspekcija i kontrola promjena smanjuju skriveni rizik kvalitete.
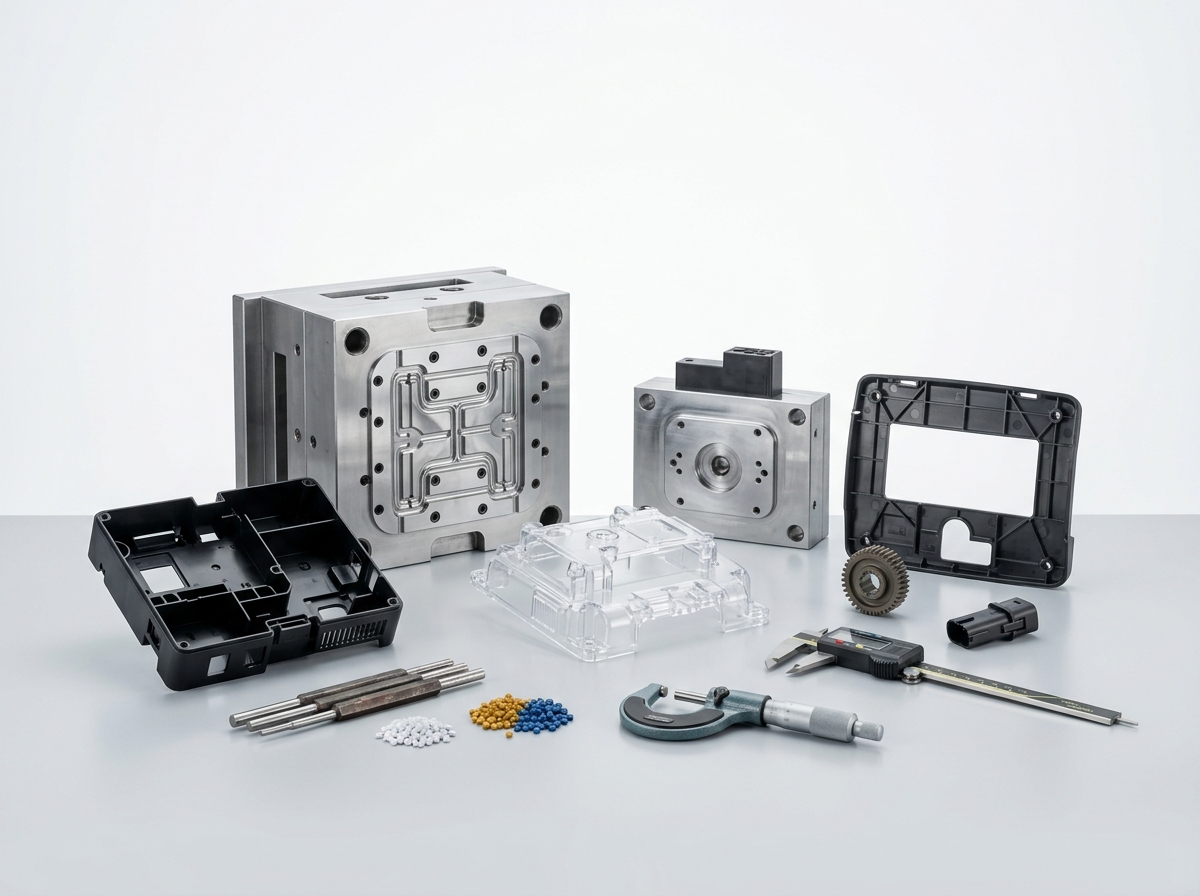
- Sposoban partner bi trebao podržatikalupi za brizganje plastike, kalupi za plastična kućištai3D kalupisa istom disciplinom dokumentacije.
Kvalitet prilagođenih plastičnih dijelova zavisi od toga koliko dobro projekat kontroliše toleranciju, ponašanje materijala i ponovljivost proizvodnje, posebno za elektroniku, kućanske aparate i industrijske komponente. Na primjer, dijelovi od plastike izrađeni brizganjem često moraju održavati čvrste odnose montaže, dok neke optičke ili kućišne primjene mogu zahtijevati mnogo strožu kontrolu od standardnih metoda ispitivanja plastike.ISO 20457:2018Dobro vođen program također uspoređuje podatke o smoli, dizajn alata i rezultate uzorkovanja prije masovne proizvodnje, jer jedan otvor koji ne odgovara specifikacijama ili iskrivljeno rebro mogu utjecati na cijeli sklop. Zato kupci koji tražeOEM i ODM plastični dijelovitreba procijeniti i proizvođača kalupa i procesne kontrole koje stoje iza dijela.
Šta kvalitet zaista znači u proizvodnji plastičnih dijelova po narudžbi
Kvalitet u proizvodnji plastičnih dijelova po narudžbi znači da dio ispunjava funkcionalne, dimenzionalne, vizualne i komercijalne zahtjeve svaki put kada se proizvede.
Za kupca, to obično znači da dio odgovara sklopu, preživi upotrebu u određenim uslovima i stiže sa stabilnim izgledom u cijeloj seriji.
Na primjer, kod elektroničkih kućišta, kvalitet nije samo u tome da li uzorak izgleda dobro; već i u tome da li kopče, izbočine i debljina zida ostaju konzistentni tokom ponovljenih ciklusa oblikovanja.
Za industrijske dijelove, isti standard kvalitete može uključivati nosivost, otpornost na hemikalije i stabilnu opskrbu tokom više godina proizvodnje.
Ovdje dobavljač nudiplastični dijelovi po narudžbitreba procijeniti kao proizvodni sistem, a ne kao katalog proizvoda.
 Počnite s DFM-om prije nego što odobrite alat
Dizajn za proizvodnost je najbrži način da se spriječi gubitak kvalitete prije nego što postane skup.
DFM pregled provjerava da li debljina zida, ugao nagiba, položaj otvora, rebra, podrezi i strategija izbacivanja mogu proizvesti stabilan dio bez izobličenja ili slabih tačaka.
Za mnoge oblikovane dijelove, ujednačen dizajn stijenki je ključan jer neravnomjerno hlađenje uzrokuje udubljenje, savijanje i zaostala naprezanja.
U stvarnim projektima, ovaj rani pregled često je važniji od kasnijeg pregleda jer loša geometrija može nastaviti generirati nedostatke čak i kada su postavke mašine optimizirane.
Kupci bi trebali zatražiti od dobavljača da pregleda ne samo crtež, već i namjeravanu smolu, način montaže i zahtjeve za estetsku površinu.
To je posebno važno zakalupi za brizganje plastikekoristi se za ponovljenu proizvodnju, gdje jedna slabost dizajna može stvoriti ponavljajući defekt na hiljadama komada.
| DFM stavka | Zašto je to važno | Tipičan rizik ako se zanemari | Praktična kontrola |
|---|---|---|---|
| Debljina zida | Kontroliše hlađenje i skupljanje | Udubljenje, deformacija, pucanje od napona | Održavajte dijelove što je moguće ujednačenijima |
| Ugao nagiba | Podržava izbacivanje | Tragovi vučenja, lijepljenje, deformacija | Ugradite ugao otpuštanja tokom projektovanja |
| Lokacija kapije | Utiče na protok i kozmetiku | Linije zavara, neravnoteža, slabe zone | Simuliraj ravnotežu punjenja i zatvarača |
| Dizajn izbočine i rebra | Poboljšava snagu bez viška mase | Ponor i lokalni stres | Koristite pravila proporcionalnosti rebara |
Odaberite pravi materijal i provjerite smolu
Izbor materijala je jedan od najvećih faktora kvaliteta u proizvodnji plastike jer ponašanje smole definiše i performanse i procesni prozor.
Na primjer, PC se široko koristi za prozirna ili na udarce osjetljiva kućišta jer bolje kombinira žilavost, prozirnost i dimenzionalnu stabilnost od mnogih plastičnih materijala opće namjene.
Međutim, isti materijal može propasti projekat ako se ne kontroliše vrsta smole, uslovi sušenja ili istorija topljenja.
Smole osjetljive na vlagu, poput PC-a i najlona, mogu uzrokovati širenje, zamagljivanje, hidrolizu ili smanjenje čvrstoće ako se sušenje ne odvija pravilno, tako da rukovanje materijalom treba tretirati kao korak u kontroli kvalitete, a ne kao skladišni zadatak.
Kupci bi trebali zatražiti specifikacije smole, sljedivost serije i potvrdu bilo kakve politike ponovnog mljevenja prije početka proizvodnje.
Kada je za dio potrebna kontrola troškova uz široku fleksibilnost primjene, dobavljač sakalupi za plastična kućištaIskustvo obično može efikasnije uravnotežiti izgled, krutost i prinos kalupa nego običan proizvođač.
| Uobičajena smola | Korisna imovina | Tipična primjena | Kontrolna tačka kvaliteta |
|---|---|---|---|
| PC | Visoka otpornost na udarce, prozirnost | Kućišta za elektroniku, zaštitni poklopci | Sušenje i kontrola zamućenja |
| ABS | Dobra površinska obrada, jednostavna obrada | Potrošački proizvodi, kućišta za uređaje | Konzistentnost sjaja i ogrebotina |
| PP | Hemijska otpornost, niska gustina | Uslužni dijelovi, šarke za životni prostor | Kontrola savijanja i skupljanja |
| PA | Čvrstoća i otpornost na habanje | Industrijske kopče, pokretni dijelovi | Kondicioniranje vlage |
Koristite kontrolu procesa umjesto oslanjanja na završnu inspekciju
Sama završna kontrola ne može garantovati kvalitet u proizvodnji plastičnih dijelova po narudžbi.
Kontrola procesa je prava odbrana jer defekti u kalupljenju često počinju u podešavanjima mašine, stanju taline, temperaturi kalupa ili ravnoteži hlađenja mnogo prije nego što dio stigne do inspekcije.
Praktičan proizvodni sistem prati temperaturu taline, temperaturu kalupa, pritisak ubrizgavanja, pritisak zadržavanja, vrijeme hlađenja i stabilnost ciklusa.
Kada se te varijable pomjere, varijacije od dijela do dijela rastu čak i ako su prvi uzorci izgledali prihvatljivo.
Zato dobavljači koji vode računa o kvalitetu često održavaju procesne listove i prozore specifične za mašinu za kritične dijelove umjesto da se oslanjaju na memoriju operatera.
Za kupce, ključno pitanje je jednostavno: može li fabrika ponoviti isti dio u sljedećoj smjeni, na sljedećoj mašini i u sljedećoj seriji?
To pitanje je još važnije zaOEM i ODM plastični dijelovi, gdje lansiranje proizvoda zavisi od konzistentne proizvodnje tokom više ciklusa.
| Varijabla procesa | Zašto je to važno | Šta pratiti | Uticaj na kvalitet |
|---|---|---|---|
| Temperatura topljenja | Kontroliše protok i zdravlje polimera | Odstupanje od ciljne zadane vrijednosti | Kratki kadrovi, bljesak, degradacija |
| Temperatura plijesni | Utiče na površinu i skupljanje | Stabilnost kroz šupljine | Varijacija osnove i sjaja |
| Pritisak držanja | Kompenzira skupljanje | Završetak punjenja i krivulja pakiranja | Tragovi udubljenja, dimenzionalno pomicanje |
| Vrijeme hlađenja | Određuje stabilnost dijela | Konzistentnost ciklusa | Deformacija, oštećenje od izbacivanja |
Zašto je prvi pregled artikla i probno oblikovanje važno
Prvi pregled artikla je most između dizajnerske namjere i stvarnosti masovne proizvodnje.
Jedan zlatni uzorak nije dovoljan osim ako nije potkrijepljen izmjerenim podacima, odobrenim materijalom i stabilnim uvjetima ispitivanja.
Tokom probnog oblikovanja, kupci bi trebali uporediti kritične dimenzije, izgled, pristajanje pri montaži i sve funkcionalne testove koji simuliraju upotrebu.
Za dijelove koji su okrenuti prema van, boja, sjaj, oznaka otvora i položaj linije zavara mogu biti jednako važni kao i dimenzijska tačnost.
Za skrivene strukturne dijelove, integritet rebara, brzo prianjanje i čvrstoća glavčine vijka mogu biti odlučujući faktori.
Kada dobavljač pružadijelovi kalupa za brizganje plastikei izvještaje o ispitivanjima zajedno, postaje mnogo lakše izolirati da li kvar dolazi iz kalupa, smole ili procesnog prozora.
Tu jasni kriteriji prihvatanja štede vrijeme: tim bi trebao znati šta je prihvatljivo, šta je na granici, a šta zahtijeva preradu.
Koji standardi vam pomažu u definiranju kvalitete u proizvodnji plastike?
Kvalitetom je lakše upravljati kada je vezan za priznate standarde umjesto za nejasna očekivanja.
Za toleranciju plastičnih dijelova,ISO 1101:2017pruža okvir za geometrijske tolerancije, dokISO 20457podržava metode dimenzionalnih ispitivanja za uzorke za kalupe i kalupljene dijelove.
Za šire upravljanje kvalitetom, ISO 9001 ostaje osnovni sistem za kontrolu procesa, dokumentaciju, korektivne mjere i kontinuirano poboljšanje.
U Sjedinjenim Američkim Državama,NIST proizvodni resursikorisni su za razumijevanje mjerenja, sljedivosti i praksi kvalitete malih proizvođača.
Ove reference ne zamjenjuju tolerancije specifične za projekat, ali čine evaluaciju dobavljača mnogo objektivnijom.
| Referenca | Primjer upotrebe | Pogodnost za kupca | Šta tražiti |
|---|---|---|---|
| ISO 1101:2017 | Geometrijsko toleriranje | Jasna pravila prilagođavanja i funkcije | Obavijesti o ključnim karakteristikama |
| ISO 20457 | Metode ispitivanja uzoraka plastike | Uporediva mjerenja | Usklađivanje metode ispitivanja |
| ISO 9001 | Sistem upravljanja kvalitetom | Ponovljiva kontrola procesa | Revizijski dokazi i korektivne mjere |
| NIST resursi | Smjernice za mjerenje i proizvodnju | Pouzdanija disciplina inspekcije | Zapisi o kalibraciji i sljedivosti |
Kako procijeniti dobavljača prije nego što se obavežete
Najbolji dobavljač je onaj koji smanjuje rizik projekta, a ne onaj koji obećava najnižu jediničnu cijenu.
Prilikom kupovine plastičnih dijelova po narudžbi, procijenite tvornicu na osnovu inženjerske podrške, kompetencije u dizajnu kalupa, brzine odgovora na probna ispitivanja, kvalitete komunikacije i postprodajne podrške.
Dobavljač sa jakim upravljanjem projektima često može spriječiti skupe prerade identifikacijom rizika u fazi crtanja ili tokom uzorkovanja.
Za projekte orijentisane na izvoz, vrijeme odgovora na dokumentaciju, jasnoća komunikacije na engleskom jeziku i koordinacija isporuke mogu biti jednako važni kao i tonaža mašina.
Zato mnogi kupci preferiraju dobavljača koji može podnijeti3D kalupiza složenu geometriju, a također i podržati širi proizvodni program za buduće SKU-ove.
- Zatražite povratne informacije od DFM-a prije odobrenja alata.
- Potvrdite vrstu smole, dobavljača i zahtjeve za sušenje.
- Zatražite izvještaje o dimenzijama za svaku šupljinu posebno za prve članke.
- Provjerite korekcijsku petlju nakon prvog pokušaja, ne samo prvog uzorka.
- Provjerite sljedivost za serije materijala, revizije kalupa i zapise o promjenama.
Uobičajeni nedostaci u kvaliteti i kako ih spriječiti
Većina kvarova plastičnih dijelova ponavlja predvidljive obrasce.
Tragovi sudopera obično nastaju od debelih dijelova ili lošeg pakovanja.
Iskrivljavanje često nastaje zbog neravnomjernog hlađenja, asimetrične geometrije ili zaostalog napona.
Ukazuje na probleme sa stezanjem, habanjem ili zatvaranjem kalupa.
Kratki ubrizgavanja mogu ukazivati na nizak pritisak ubrizgavanja, loše odzračivanje ili ograničenja protoka materijala.
Površinski defekti poput širenja, linija toka i tragova paljenja obično se pripisuju stanju smole, dizajnu zatvarača ili termičkoj kontroli.
Najbrža metoda prevencije je definiranje svakog načina kvara, dodjeljivanje pravila prihvatanja i mapiranje vjerovatnog uzroka procesa prije početka proizvodnje.
Ovo je posebno važno za dijelove visoke vidljivosti gdje mala kozmetička greška može učiniti cijelu pošiljku neprihvatljivom.
Koju dokumentaciju treba da obezbijedi dobra fabrika?
Dokumentacija je jedan od najjačih pokazatelja stvarne kontrole kvalitete.
Sposobna fabrika treba da bude u stanju da dostavi crteže, certifikate materijala, izvještaje o inspekciji, zapise o ispitivanjima, dnevnike promjena i uputstva za pakovanje.
Ako je projekat osjetljiv, kupci bi također trebali zatražiti planove kontrole, dokaze o kalibraciji mjerača i fotografije ili videozapise probnih radova.
Ovi zapisi olakšavaju rješavanje sporova i olakšavaju ponavljanje kvaliteta u budućim narudžbama.
Za programe koji se ponavljaju, dokumentacija također štiti kupca od tihih promjena u smoli, reviziji kalupa ili parametrima procesa.
Kada dobavljač može jasno dokumentirati svoj tijek rada, projekat je lakše skalirati od prototipa do pilot projekta, a zatim do stabilnog obima.
Često postavljana pitanja
Koji je najvažniji faktor u kvaliteti prilagođenih plastičnih dijelova?
Najvažniji faktor je kontrola procesa od DFM-a do završne inspekcije, tako da dio ostaje stabilan tokom ponovljenih proizvodnih ciklusa.
Kako da provjerim da li je dobavljač plastike pouzdan?
Provjerite da li dobavljač može dostaviti povratne informacije o DFM-u, izvještaje o ispitivanjima, sljedivost materijala i zapise o korektivnim radnjama za prethodne projekte.
Zašto izbor smole toliko utiče na kvalitet?
Izbor smole utiče na skupljanje, otpornost na udarce, završnu obradu površine, osjetljivost na sušenje i dugoročnu dimenzijsku stabilnost, tako da direktno oblikuje kvalitet konačnog dijela.
Šta treba uključiti u prvi pregled artikla?
Treba da uključuje kritične dimenzije, provjere izgleda, pristajanje montaže, funkcionalna ispitivanja i odobrene materijale i procesne uslove korištene za uzorkovanje.
Kako standardi pomažu u proizvodnji plastike?
Standardi poput ISO 1101:2017 i ISO 20457 čine tolerancije i metode mjerenja jasnijima, što smanjuje nesporazume između kupca i dobavljača.
Kada bih trebao/trebala odabrati brizganje plastike u odnosu na druge metode?
Odaberite brizganje plastike kada projekat zahtijeva ponovljivu, skalabilnu proizvodnju s kontroliranim troškovima po dijelu nakon što je opremanje alatima opravdano.
Kako mogu smanjiti rizik kvalitete prilikom lansiranja novog proizvoda?
Koristite DFM pregled, pilot uzorkovanje, jasne kriterije prihvatanja i dokumentiranu kontrolu promjena prije puštanja dijela u punu proizvodnju.
Vrijeme objave: 21. avg. 2026.